إنتاج مناديل الجيب بقناتين للخطوط ذات الطاقة الكبيرة
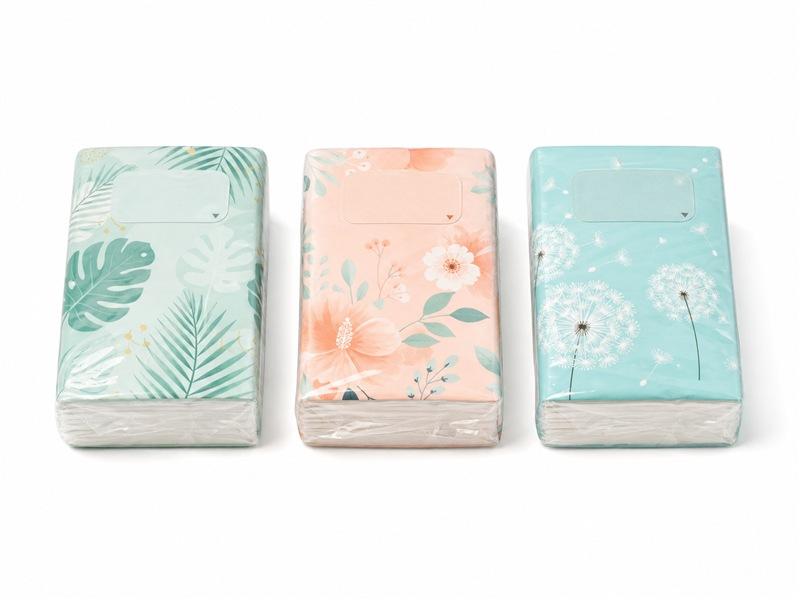
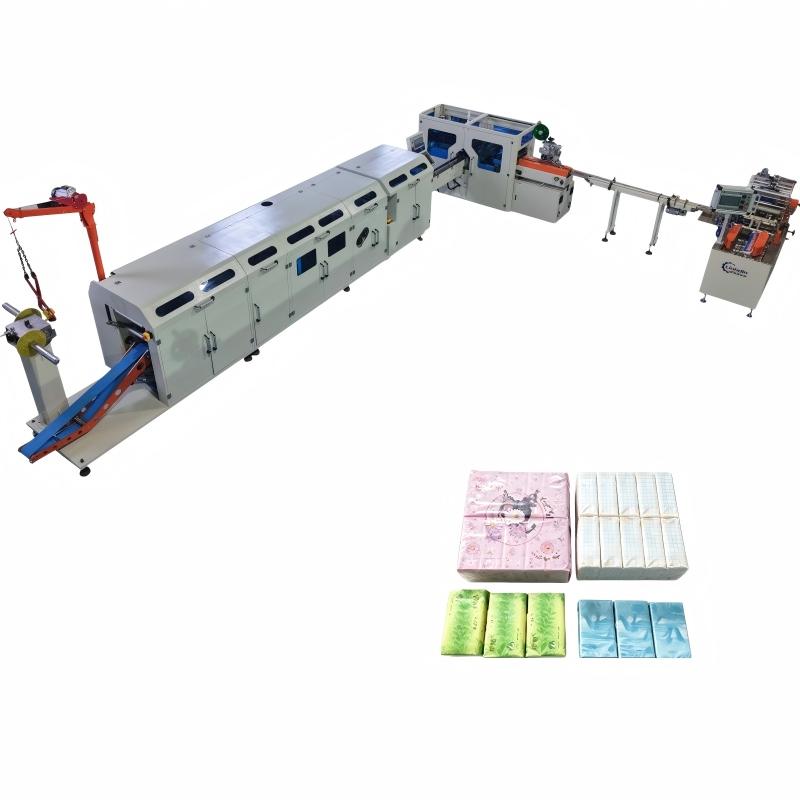
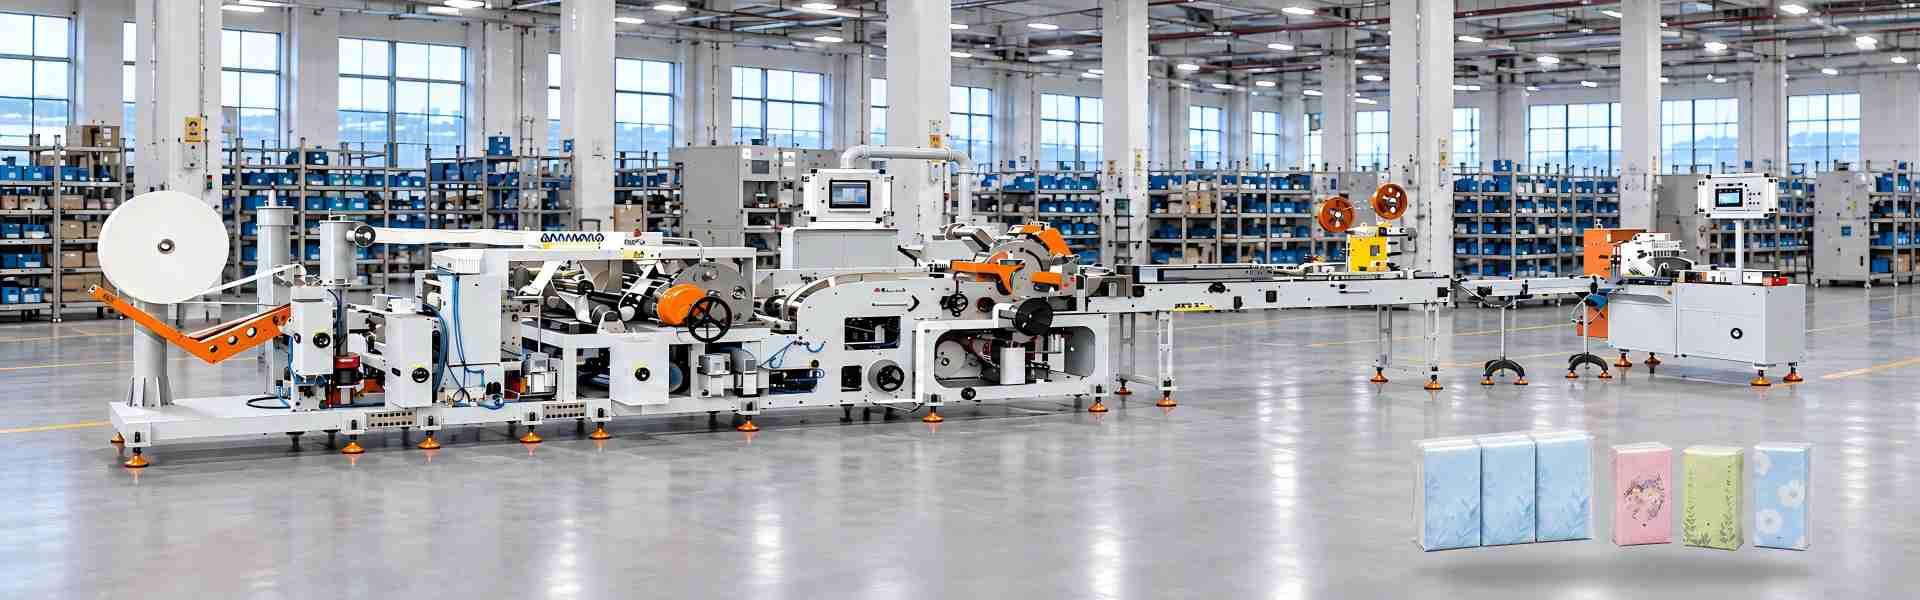
DB-W-200P هو خط إنتاج بقناتين وتحكم مؤازر كامل يجمع تغذية الورق والطي والقص والتكديس والتغليف ضمن عملية مستمرة واحدة. صُمم للمصانع التي تحتاج إلى تحويل اللفائف الكبيرة إلى عبوات مناديل جيب نهائية بإنتاج مرتفع مع الحفاظ على تزامن مرحلتي الطي والتغليف.
لأن القناتين تعملان بالتوازي، يناسب الخط المشترين الذين يخططون لخط مخصص لمناديل الجيب بدلًا من تجهيز تحويل متعدد الأشكال. يعتمد التجهيز النهائي على شكل العبوة النهائية ومواصفات اللفافة الأم والطاقة الإنتاجية المستهدفة ومستوى الأتمتة والربط بالمعدات اللاحقة والمرافق والمساحة الأرضية المتاحة.
أبرز مزايا التجهيز
-
تشغيل مؤازر كامل لحركات التحويل والتغليف الرئيسية لتنفيذ دورات منسقة وقابلة للتكرار.
-
تدفق بقناتين يطوي مسارين من المنتجات ويقصهما ويكدسهما قبل التغليف.
-
طي وقص وتكديس وتغليف متكامل ضمن تخطيط خط واحد.
-
قابل للضبط لنطاق من أبعاد المناديل قبل الطي وبعده وأعداد الأوراق في العبوة.
-
مصمم لإنتاج مستمر بكميات كبيرة من مناديل الجيب.
ترد الطاقة الإنتاجية المقننة وعرض اللفافة الكبيرة وأبعاد المناديل وأعداد الأوراق والقدرة والأبعاد والوزن في قسم المواصفات الفنية. أكد القيم التي تنطبق على طلبك قبل تخطيط التوزيع والمرافق.
كيفية عمل الخط
تُغذى اللفائف الكبيرة إلى الخط، حيث يُطوى شريط الورق ويُقص إلى مناديل مفردة. ثم تكدس القناتان الأوراق المطوية وفقًا للعدد المطلوب وتنقلانها إلى قسم التغليف الذي يغلف كل عبوة ويغلقها. ولأن الطي والقص والتكديس والتغليف مترابطة، يعتمد استقرار الخط بأكمله على ثبات شد شريط الورق ونظافة القص وموثوقية النقل بين المراحل.
اختيار التجهيز المناسب
ينبغي أن يبدأ الاختيار من المنتج النهائي. على المشترين تحديد أبعاد المناديل قبل الطي وبعده وعدد الأوراق في العبوة ونمط العبوة والطاقة الإنتاجية المستهدفة قبل تأكيد التجهيز. يناسب التصميم ذو القناتين المشترين الذين يحتاجون إلى إنتاج مرتفع لنطاق محدود من أشكال مناديل الجيب؛ وإذا كانت تشكيلة منتجاتك تتغير كثيرًا أو كانت الكميات أقل، فقد يكون خط بقناة واحدة أكثر ملاءمة.
|
بيانات المشتري
|
أهمية ذلك
|
|
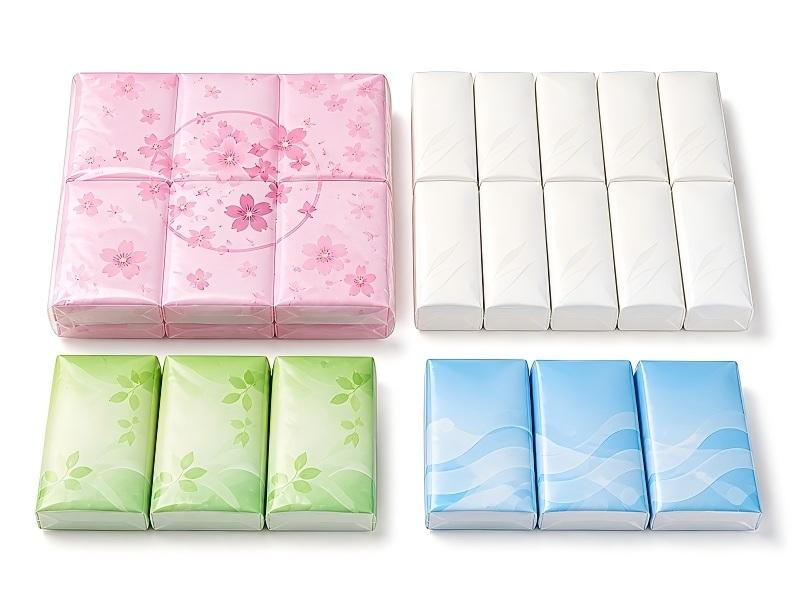
شكل العبوة النهائية وأبعاد المناديل المطوية
|
يحدد إعداد الطي والقص والتكديس وشكل التغليف.
|
|
عدد الأوراق في العبوة
|
يؤثر في عدد الأوراق المكدسة وتوقيت الدورة وإيقاع التغليف.
|
|
عرض اللفافة الأم ونوع الورق
|
يجب أن يتوافق مع قدرة الخط على التغذية ومناولة شريط الورق.
|
|
الطاقة الإنتاجية المستهدفة ونمط الورديات
|
يؤكد ما إذا كان الخط ذو القناتين مستوى القدرة المناسب.
|
|
تخطيط المصنع والمرافق
|
يؤثر في موضع الخط ومصدر الكهرباء ومتطلبات الهواء.
|
|
التغليف اللاحق ومستوى الأتمتة
|
يحدد كيفية دمج قسم التغليف مع بقية الخط.
|
الاستخدامات والإنتاج المناسب
DB-W-200P مخصص لعبوات مناديل الجيب والمناديل الورقية الصغيرة المنتجة من اللفائف الكبيرة. يناسب المصانع التي تشغل خطًا مخصصًا لمناديل الجيب وتعطي الأولوية لحجم الإنتاج واتساق العبوات. وينبغي للمشترين الذين ينتجون أشكال مناديل متعددة أو يغيرون الأشكال كثيرًا مراجعة مدى توافق التجهيز ذي القناتين مع تشكيلة منتجاتهم.
خبرة عملية في التشغيل
يعتمد الإنتاج المستقر في الخط ذي القناتين على عوامل تتجاوز الآلة نفسها. أثناء التشغيل التجريبي، ينبغي فحص قسمي الطي والقص باستخدام اللفافة الأم الفعلية وشكل المنتج النهائي، والتحقق من شد شريط الورق في كلتا القناتين. تشمل الأسباب الشائعة لعدم استقرار التشغيل مواصفات لفائف أم غير متوافقة ومكونات قص متآكلة وأعداد تكديس غير صحيحة وتوقيت نقل يفقد التزامن مع قسم التغليف.
في التشغيل اليومي، حافظ على سهولة الوصول إلى مناطق الطي والقص والتكديس للفحص والتنظيف، وخطط لقطع غيار مكونات القص والنقل. ينبغي تدريب المشغّلين على تغيير أشكال العبوات وكيفية التعرف على العلامات المبكرة لمشكلات الشد أو التوقيت قبل تأثيرها في جودة العبوة.
أسئلة المشتري
كيف أختار بين خط بقناتين وخط بقناة واحدة؟
اتخذ القرار وفقًا للطاقة الإنتاجية المستهدفة ونطاق المنتجات. يستهدف الخط ذو القناتين إنتاجًا بكميات أكبر ولأشكال أقل تنوعًا، بينما يكون الخط ذو القناة الواحدة عادةً أكثر مرونة للكميات الأصغر أو تغييرات الشكل الأكثر تكرارًا.
ما المعلومات التي يجب تقديمها قبل طلب عرض السعر؟
قدم شكل العبوة النهائية وأبعاد المناديل قبل الطي وبعده وعدد الأوراق في العبوة وعرض اللفافة الأم ونوع الورق والطاقة الإنتاجية المستهدفة وتخطيط المصنع وطريقة التغليف والجهد المحلي. تحدد هذه البيانات التجهيز النهائي.
هل يمكن ضبط الخط لأبعاد مناديل وأعداد أوراق مختلفة؟
يدعم الخط نطاقًا من أبعاد المناديل وأعداد الأوراق في العبوة. أكد النطاق المحدد لطلبك، إذ تعتمد الإعدادات الدقيقة على شكل المنتج النهائي المطلوب.
الخطوة التالية
لتأكيد ملاءمة DB-W-200P لخطة الإنتاج لديك، أرسل شكل العبوة النهائية ومواصفات اللفافة الأم والطاقة الإنتاجية المستهدفة. تواصل معنا عبر WhatsApp أو أرسل نموذج الاستفسار للحصول على رد سريع من المصنع.
قراءات ذات صلة: خط إنتاج مناديل الجيب عالي السرعة بقناتين وتحكم مؤازر كامل DB-W-200P و كتالوج آلات المناديل الورقية.

 طراز الآلة
 اللفافة الأم / عرض العمل
 وزن الماكينة