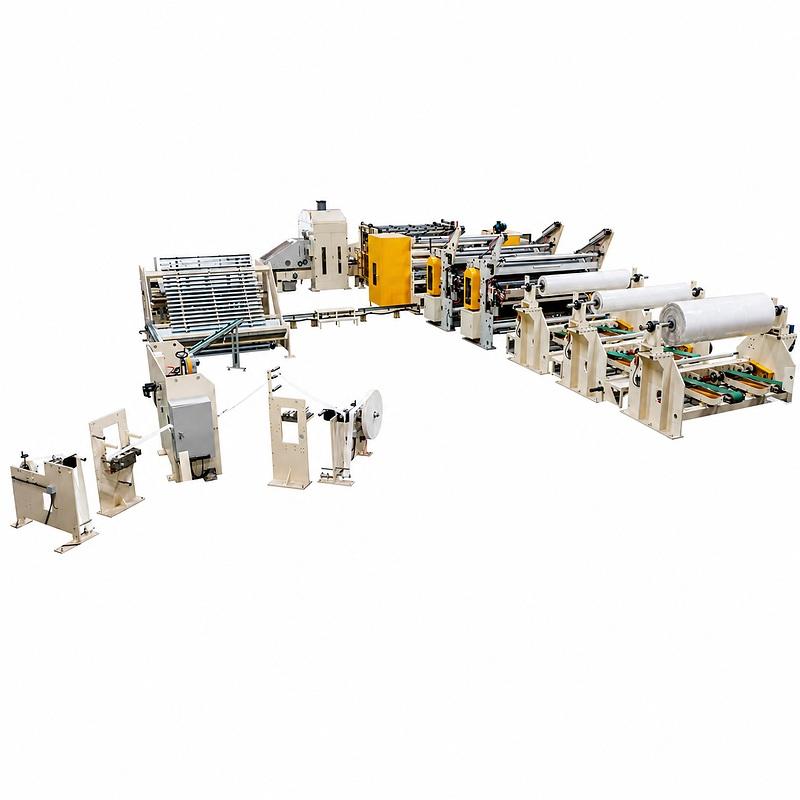
Línea de rebobinado sin paradas de papel higiénico y de cocina DB-R300
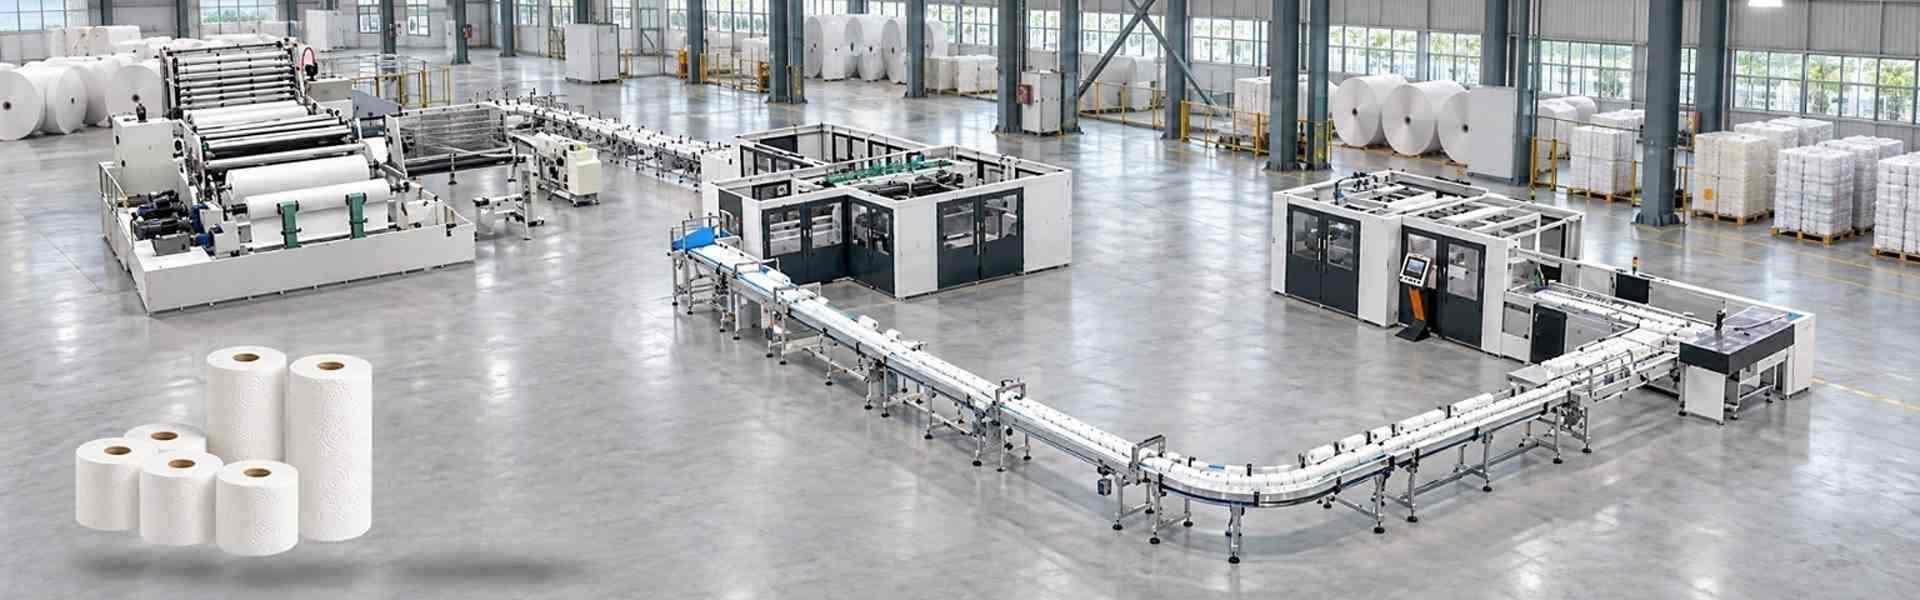
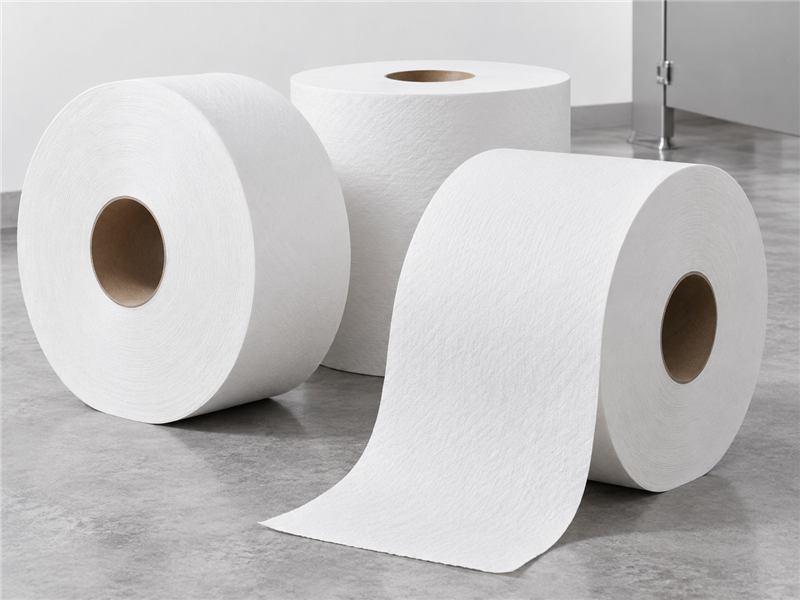
La DB-R300 es una línea de rebobinado de alta velocidad diseñada para la producción continua de rollos de papel higiénico y toallas de cocina. Combina bobinado superficial sin paradas con formación flexible de rollos con y sin mandril, por lo que se adapta a fabricantes que necesitan producción estable en distintos formatos de rollo terminado.
Esta línea es adecuada para entornos donde son esenciales la disponibilidad operativa, el procesamiento de múltiples capas y los cambios rápidos de formato. El diseño modular permite adaptar la línea a su gama de productos, en lugar de adaptar esa gama a una configuración fija de máquina.
Características principales
-
Rebobinado sin paradas mantiene la línea en funcionamiento durante los cambios de rollo, reduciendo las paradas entre rollos largos.
-
Compatibilidad con rollos con y sin mandril permite cambiar el tipo de rollo terminado sin sustituir la rebobinadora.
-
Sistema patentado de succión de vacío permite formar rollos sin mandril firmes, algo esencial para la forma del rollo y una densidad uniforme.
-
Accionamiento por motores independientes mantiene estables la tensión de la banda de papel y la sincronización de toda la línea.
-
Diseño modular permite añadir unidades de gofrado, impresión y laminación según el plan de producto.
Configuración opcional
-
Soporte de desbobinado: 1–5 capas con accionamiento independiente.
-
Unidad de gofrado: acero contra caucho, punto a punto, anidado o gofrado DECO.
-
Unidad de gofrado de bordes: acero contra acero.
-
Unidad de impresión: impresión de 1–2 colores.
-
Sistema de laminación con adhesivo.
Guía de selección
Para preparar una cotización precisa o una propuesta de línea, facilite los siguientes datos:
-
Tipo de producto y tipo de rollo terminado.
-
Anchura y diámetro de bobina madre y especificaciones del papel.
-
Velocidad de producción y capacidad de salida requeridas.
-
Opciones requeridas de gofrado, impresión y laminación.
-
Número requerido de capas del soporte de desbobinado.
-
Alimentación eléctrica de fábrica y requisitos de distribución de producción.
|
Datos de configuración
|
Por qué es importante
|
|
Tipo de rollo terminado (con o sin mandril)
|
Determina si los sistemas de inserción de mandril y succión de vacío se configuran para la producción principal.
|
|
Anchura y diámetro de bobina madre
|
Define la configuración del soporte de desbobinado y si la anchura de trabajo coincide con las bobinas madre actuales.
|
|
Opciones de gofrado e impresión
|
Confirma qué unidades opcionales se necesitan antes de construir la línea, evitando adaptaciones posteriores.
|
|
Alimentación eléctrica y distribución de fábrica
|
Garantiza que la línea se ajuste al espacio disponible y las conexiones de servicios auxiliares sin modificaciones.
|
Preguntas del comprador
-
¿Cómo elegir entre rollos con y sin mandril? Los rollos sin mandril reducen el coste de material y los residuos, mientras que los rollos con mandril aportan rigidez adicional para determinados formatos de embalaje y dispensación. Las especificaciones del producto terminado y el método posterior de embalaje deben orientar esta elección.
-
¿Qué afecta a la producción estable? La calidad de bobina madre, el control de tensión de la banda de papel y el estado de las cuchillas de perforación influyen directamente en la estabilidad operativa. La inspección regular de cuchillas y la calibración de tensión ayudan a mantener una densidad uniforme del rollo largo y la calidad del corte.
-
¿Cómo planificar futuras mejoras? El diseño modular permite añadir unidades de gofrado, impresión y laminación posteriormente. Confirme el plan de producto a medio plazo antes del pedido para que la línea incluya las interfaces necesarias.
Experiencia práctica
Durante la puesta en marcha, compruebe la alineación del soporte de desbobinado y los ajustes de tensión de cada capa. Una tensión desigual entre capas puede causar desplazamiento telescópico o rollos flojos, especialmente a velocidades altas. Para producir sin mandril, verifique al principio la presión de succión de vacío y el rango de diámetros del rollo largo, ya que afectan directamente a su firmeza y forma. Mantenga disponibles cuchillas de perforación y rodillos de gofrado de repuesto, pues estos elementos de desgaste influyen con el tiempo en la calidad de corte y la uniformidad del diseño superficial.
Orientación para consultas
Contáctenos por WhatsApp o envíe el formulario de consulta para obtener una respuesta rápida de fábrica. Incluya el tipo de rollo terminado, las especificaciones de bobina madre, la producción objetivo y las unidades opcionales requeridas para preparar una propuesta de línea adaptada a su plan de producción.
Descargar catálogo para conocer la gama completa de máquinas de papel tisú, o consulte los Vídeos de máquinas de papel tisú en funcionamiento para ver la línea en funcionamiento.